––––---
Obsah
Co je to vlastnì forma?. 5
Na co se forma používá?. 6
Mùžete vytvoøit formu témìø
všeho - opravdu! 6
Materiály na výrobu forem.. 7
Výroba pø. n. l. 7
Výroba dnes. 7
Latexové kauèuky (latex) 8
Polysulfidové kauèuky (polysulfidy) 9
Silikonové kauèuky (silikony) 10
Polyuretanové kauèuky (kauèuky) 11
Co je dvousložkový kauèuk?. 12
Dùležité pojmy. 13
Míchací pomìr (Mix Ratio) 13
Doba zpracování (pot life) 14
Tvrdomìr (durometer) 14
Viskozita (Viscosity) 15
Vždy si dùkladnì pøeètìte technický
list 16
Co skrývá technický list?. 16
Na co si dát pozor. 17
Bezpeènost na prvním místì. 17
Výroba forem a odlitkù není pro dìti 17
Dobré vìtrání je nezbytné. 17
Noste ochranné pomùcky. 17
Chraòte životní prostøedí 17
Pozor na teplotu. 17
Vlhkost by mìla být snížena na
minimum.. 17
Pøíprava pracovního prostøedí 17
Neriskujte cenný model 18
Dobøe využijte svùj èas. 18
Važte a mìøte peèlivì. 18
Více dílnou formu nezapomeòte
separovat 18
Vìci potøebné pro výrobu formy. 19
Tvorba jednodílné formy
s plochou zadní stranou. 20
Zaènìme s modelem.. 20
Stavíme ohrádku. 20
Zajištìní modelu. 21
Utìsnìní spár. 21
Aplikace plnièe pórù. 21
Aplikace separátoru. 21
Správná aplikace separátoru. 22
Odmìøení materiálu na formu. 22
Smíchání materiálu. 23
Vakuování materiálu. 23
Lití materiálu do ohrádky. 24
Vytvrzení formy. 24
Urychlení vytvrzení 24
Odformování 25
Nejèastìjší chyby pøi tvorbì formy. 26
Shrnutí 27
Závìr. 28
Pøipravujeme další eBook. 28
Slovníèek pojmù. 29
Anglické výrazy. 30
 ednoduše øeèeno, forma je negativní otisk pøevzatý z
pozitivního modelu (podobnì jako negativ z fotografie). Vaším cílem pøi výrobì
formy je reprodukovat originální model (jako pøesnou kopii originálu) do co
nejmenších detailù. Forma by mìla zachytit každý detail, texturu, rozmìr atd. z
originálu.
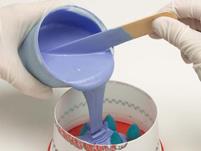
Naším cílem je vytvoøit formu
·
rychle,
·
s minimem potíží,
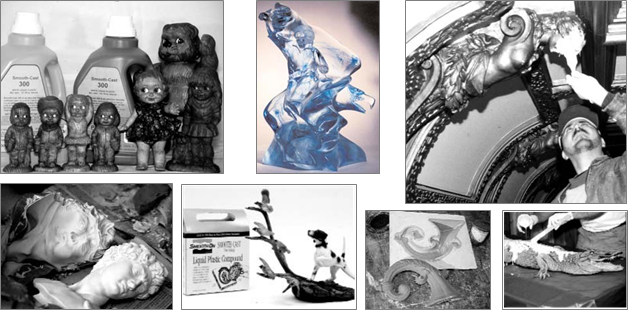
� už si jste èi nejste vìdomi, formy se dotýkaly vìtšiny
vìcí z našeho každodenního života a jsou použity pro nekoneèné palety aplikací.
Je až neuvìøitelné, jak moc jsme obklopeni výrobky vytaženými z forem.
Formy jsou použity k vytvoøení jídla (napø. vzorù dezertù,
marcipánù), pro reprodukci soch. Fosilní hledaèi, muzea a preparátoøi vytváøejí
formy fosílií, aligátorù, ryb, atd. Na výrobu svíèek se také používají formy,
aby se vyrobilo nekoneèné množství svíèek. Tvùrci speciálních efektù, které
udìlají z filmu velkolepé dílo, potøebují rùzné rekvizity, masky, apod. V
prùmyslu se využívají formy na výrobu bot, které nosíte, pøístrojové desky i
pneumatiky v autì, ve kterém jedete, šálky, ze kterých pijete, telefon,
který používáte, dekorativní odlitky, které zdobí domy i betonové panely
použité na výstavbu budov, protihlukových stìn, atd.
� už máte zájem o reprodukci tvarované postavy, starožitného
rámu obrazu, prùmyslového vzoru, architektonického prvku, fosílie, zvíøecí
kùže, struktury kusu tkaniny nebo napø. hraèku, zaènete tím, že si vyrobíte
formu.
A� už chcete jeden nebo tisíc reprodukcí originálu, mùžete
to udìlat pomocí formy. A� je již pùvodní model vyroben z hlíny, vosku, sádry,
písku, betonu, kamene, kovu, kostí nebo témìø všech druhù materiálù, zhotovení
formy umožòuje model reprodukovat. Na použitém materiálu závisí fyzikální vlastnosti
výsledné formy.
 Výroba pø. n. l.
idé vyrábìli formy po tisíce let již od starovìkého Egypta a
Èíny. V prùbìhu let se používala k výrobì forem øada materiálù vèetnì písku,
vosku, lepidla, živoèišného tuku, sádry, alginátu, kovu, plastu, opakovanì
použitelného vinylu, želatiny a další.
nešní výrobci forem stále používají rùzné materiály, ale
vìtšina k výrobì používá jeden ze ètyø pružných kauèukù (kauèukù je jinak velká
øada). Kauèuk je polymerní
materiál pøírodního nebo syntetického pùvodu, vyznaèující se
velkou pružností,
tedy schopností se úèinkem vnìjší síly výraznì deformovat a poté opìt zaujmout
pùvodní tvar. Je to tedy tzv. elastomer. Používají se
hlavnì z následujících dùvodù:
·
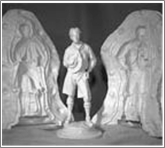 Vìrnì reprodukují jemné detaily.
·
Pružnost umožòuje snadné vyjmutí modelu i odlitku.
·
Obecnì mají formy dlouhou životnost, což umožòuje mnoho
reprodukcí.
·
Protože obecnì vydrží mnoho reprodukèních cyklù, což snižuje
náklady na výrobu.
·
Studené vytvrzování – za pokojových teplot.
·
Kauèuky výbornì zatékají a nemají adhezi k vìtšinì materiálù,
proto se používají pro zalévání a k výrobì pružných forem na odlévání.
Tyto materiály jsou latex, polysulfidy, polyuretany a
silikony. V následujících odstavcích si pøedstavíme tyto materiály a uvedeme
výhody a nevýhody každého z nich.
atex je pøírodní kauèuk extrahovaný z kauèukovníkù vyskytující
se pøedevším v jihovýchodní Asii. Aby se dal latex použít jako materiál k výrobì
formy, surový kauèuk je obvykle zpracován se èpavkem a vodou. Latex je témìø
vždy natíraný na modelu (nezalévá se model).
Výhody
– Latex je jednosložkový (není tøeba nic vážit ani míchat)
materiál, pøipraven k použití pøímo. Velkou výhodou je, že je relativnì levný.
Latex je pružný a formy jsou obecnì tenkostìnné, pevné s dobrou odolností proti
odìru. Vzhledem ke své vysoké elasticitì, se forma sejme z modelu jako
rukavice. Latexová forma si udrží svùj tvar i poté, co byla opakovanì srolována
a obrácena naruby. Kvùli této vlastnosti a odolnost proti odìru, se latex bìžnì
používá pro výrobu tzv. "rukavicových forem".
Nevýhody
– Obecnì pro Low-cost (levné) produkty. Smrštìní v øádu 10
až 20% v závislosti na výrobku. Tvorba formy z latexu je pomalá a èasovì
nároèná. Forma z latexu mùže vyžadovat až 20 nátìrù. Což pøi schnutí jedné
vrstvy 4 hodiny chvíli potrvá. Èas na výrobu natírané formy z latexu mùže trvat
deset i více dnù. Mnoho výrobkù z latexu je cítit po èpavku (nicménì, existují
i výrobky s nižším smrštìním a bez zápachu). Latexové formy jsou obecnì
nevhodné pro odlévání pryskyøic.
Napø.: materiál Revultex
z e-Shopu www.levneSilikony.cz, cena od 186,- bez DPH
(http://levnesilikony.cz/index.php?section=forma&material=latexls&flag=cz)
olysulfidový kauèuk [polysulfide rubber] je dvousložkový systém (báze
A + tvrdidlo B), který byl oblíbený na výrobu forem v bronzových slévárnách po
celém svìtì (pro lití vosku). Jsou k dispozici pro výrobu forem zaléváním
modelu i pro natírání štìtcem. U nás se nikdy
nerozšíøily, pøedstavují však nejstarší skupinu elastomerù, známou od roku
1954.
Výhody
– Polysulfidové formy jsou velmi mìkké, elastické a dlouho
vydrží (nìkteré formy jsou v produkci pøes 40 let), a jsou dobré pro výrobu
forem se zápornými a velmi jemnými detaily. Na rozdíl od jiných forem kauèukù,
polysulfidový kauèuk nereaguje se síru nebo modelínami na bázi vody. Pøíprava
modelu je minimální. Po vytvrzení jsou polysulfidové formy vhodné pro lití
vosku (metoda ztraceného vosku) a sádrové omítky.
Nevýhody
– Nejèastìjší polysulfidové kauèuky s olovìnými vytvrzujícími
èinidly mají nepøíjemný zápach. Novì vyrobené polysulfidové formy mohou
zneèistit model. Polysulfidy mají špatnou odolnost proti odìru (není tedy
vhodný pro odlitky betonu), a nejsou vhodné pro odlitky pryskyøic. Polysulfidy
(složky A + B), musí být pøesnì odmìøovány podle hmotnosti (vyžadována váha)
nebo nemusí dojít ke správnému vytvrzení. Jsou støednì drahé; dražší než latex,
ale levnìjší než silikony.
Napø.: materiál FMC od firmy Smooth-On,
Inc.
(http://www.smooth-on.com/Polysulfide-Rubber/c1310_1305/index.html)
ilikonové kauèuky [silicone
rubber] jsou dvousložkové systémy (báze A + katalyzátor B). K dispozici
je rozmezí tvrdostí od velmi mìkkých až po støednì tvrdé. Silikony mohou být vytvrzovány
katalyzátorem na bázi platiny (adièní typ) nebo cínovým katalyzátorem
(kondenzaèní typ). Jsou k dispozici pro výrobu forem litím, natíráním,
støíkáním a mají nìkteré vynikající vlastnosti jako žádná jiná forma kauèuku.
Výhody
– Silikonový kauèuk má nejlepší vlastnosti co se týèe vyjmutí
modelu nebo odlitku, což je zvláštì výhodné, když dìláte výrobu odléváním
pryskyøice (polyuretany, polyestery a epoxidy). Není nutná žádná separace,
takže není nutné po výrobì èistit formu. Silikony také vykazují velmi dobrou
chemickou odolnost a odolnost vùèi vysokým teplotám (205 ° C a vyšší). Vysoká
teplotní odolnost formy umožòuje odlévat nízkotavitelné kovy a slitiny (tj.
cín, olovo, woodùv kov, apod.). Kombinace dobré vlastnosti separace, chemická
odolnost a tepelná odolnost dìlá ze silikonu nejlepší volbu pro odlévání
pryskyøic.
Nevýhody
– Silikonové kauèuky jsou obecnì dražší (zejména adièní). Mohou
být také citlivé na rùzné složky v modelu (napøíklad na modelovací hmoty s
obsahem síry), které mohou zabránit silikonu ve vytvrzení. Silikonové kauèuky
jsou obvykle hustìjší (mají vyšší viskozitu) než polyuretanové kauèuky. Pro
zlepšení výsledkù je možno použít odplynìní vakuovou komorou, aby se
minimalizovalo vzniku bublin ve formì. Pøi kombinaci delší doby zpracování a
nižší viskozity, mají vzduchové bubliny dostatek èasu na uniknutí z formy.
Silikonové složky (A + B) musí být smíchány pøesnì podle hmotnosti (vyžadována
váha) nebo nemusí dojít ke správnému vytvrzení. Kondenzaèní silikony mají po
vytvrzení malé smrštìní. Adièní nemají témìø žádné smrštìní. Více se dozvíte
v technickém listu u konkrétního materiálu. Silikony mají menší životnosti
oproti polyuretanovým kauèukùm.
Napø.:
kondenzaèní typ – materiál CHN-KS z e-Shopu
www.levneSilikony.cz, cena od 235,- bez DPH
(http://levnesilikony.cz/index.php?section=forma&material=chk1&flag=cz)
adièní typ – materiál Smooth-Sil z e-Shopu
www.silikonyCz.cz, cena od 866,- bez DPH (http://silikonycz.cz/index.php?section=silikony&material=smooth-sil_serie_a-silikon&flag=cz)
olyuretanové kauèuky [polyurethane
rubber] jsou dvousložkové systémy (báze A + tvrdidlo B), které pokrývají
širokou škálu aplikací pøi relativnì nízkých nákladech. Formu je možné vytvoøit
litím, natíráním nebo nastøíkáním na model.
Výhody
– Polyuretanové kauèuky se snadno používají, protože
vìtšinou mají míchací pomìr 1A:1B, tj. nepotøebujete váhu. Jsou k dispozici v
širokém rozsahu tvrdosti od gelovité až po tvrdší než jsou pneumatiky auta. Mají
relativnì nízkou viskozitu a sami se odvákuují (není tøeba vakuové nádoby). Dále
mají dobrou odolnost proti odìru, a jsou tedy používány na odlitky abrazivních
materiálù jako beton. Jsou levnìjší než adièní silikony a polysulfidy.
Nevýhody
– Jestli silikonový kauèuk má ty nejlepší separaèní
vlastnosti, tak tento typ kauèuku má ty nejhorší (bude držet vše). Dùkladná
pøíprava modelu (budeme pokrývat toto téma pozdìji) má zásadní vliv na úspìšnou
výrobu formy. Materiál je citlivý na vlhkost. Pøi vystavení vlhkosti (pøi
výrobì forem napø. venku ve vlhkém dni) mohou vzniknout bubliny. Má omezenou
dobu použitelnosti materiálu po otevøení balení. Zbývající produkt mùže být
ovlivnìn okolní vlhkostí ve vzduchu.
Napø.:
materiál PMC od firmy Smooth-On, Inc, cena od 608,- bez
DPH
. (http://silikonycz.cz/index.php?section=kaucuky&material=pmc_serie&flag=cz)
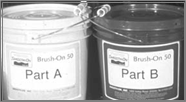 olyuretanový kauèuk, polysulfidový kauèuk i silikonový
kauèuk jsou všechno dvousložkové materiály, které se skládají ze dvou èástí A +
B. Obvykle bývají barevnì rozlišené, aby nedošlo k zámìnì. Kauèuky jsou tekuté
smìsi, které pøidáním katalyzátoru vytváøí houževnatou, pružnou pryž odolnou
proti roztržení.
Složka A se smísí se složkou B v urèitém pomìru (míchacím
pomìru) a smìs je nalita, natøena nebo nastøíkána na model.
ro lepší pochopení výroby forem pro vlastní potøebu, potøebujete
vìdìt nìkolik dùležitých pojmù.
Míchací pomìr (Mix Ratio) - vyjadøuje správný míchací
(smìšovací) pomìr (buï hmotnostnì, nebo objemovì), ve kterém se složka A smíchá
se složkou B. Poté se materiál nalije na model. Tento pomìr se liší materiál od
materiálu a jsou vždy uvedeny v technickém listu pro daný produkt. Aèkoli se
stanovení hmotnosti nebo objemu jednotlivých složek mùže jevit triviálnì, na
poprvé to mùže nìkomu zpùsobit problém hned na startu.
Ukázka
míchacích pomìrù:
|
1A: 1B objemovì
|
|
2A: 1B hmotnostnì
|
|
1A: 2B objemovì
|
|
1A: 10B
hmotnostnì
|
|
26A: 100B
hmotnostnì
|
|
100A: 3B
hmotnostnì
|
Pokud materiál vyžaduje míchací pomìr A + B hmotnostnì,
použijte váhu s pøesností na gramy. Pokud materiál neodvážíte pøesnì,
nemusí materiál vytvrdnout. Pokud používáte materiál s míchacím pomìrem
podle objemu, snažte se být tak pøesní, jak jen to jde.
Pøíklad
1:
Vycházejme z toho, že chcete použít 750g materiálu. Specifickou
hmotnost pøedpokládejme rovno 1, takže 1 litr odpovídá pøibližnì 1 kg
materiálu.
Míchací pomìr 2A:1B hmotnostnì znamená, že složky A musí být
2 x více než složky B. Složka A bude mít tedy 2 díly a složky B 1 díl.
Dohromady jsou to tøi díly o celkové hmotnosti 750g.
Vypoèteme hmotnost
jednoho dílu: 750g / 3 díly = 250g na 1 díl.
Dopoèteme složku A (ta má mít 2 díly): 2A = 2*250gA = 500gA
dopoèteme složku B: 1B = 1*250gB = 250gB
Kontrolní souèet složek musí vyjít 750g: A + B = 500g + 250g =
750g
Odvážíme si tedy
500g složky A a 250g složky B a smícháme je dohromady. Výsledná hmotnost bude
750g.
Pøíklad
2:
Míchací pomìr 4A:1B objemovì znamená, že složka A bude 4 x
vìtší (co do objemu) než složka B. Požadavek je získat 1 litr smìsi.
Rozdìlme si smìs na 4 díly složky A a 1 díl složky B.
Dohromady tedy 5 dílù musí dát 1000 ml.
Vypoèteme hmotnost jednoho dílu: 1000ml / 5 díly = 200ml na
díl.
Dopoèteme složku A (ta má mít 4 díly): 4A = 4*200mlA = 800mlA
Dopoèteme složku B: 1B = 1*200mlB = 200mlB
Kontrolní souèet složek musí vyjít 1000ml: A + B = 800ml + 200ml=
1000ml
Odmìøíme si tedy 800ml složky A a 200ml složky B a smícháme
je dohromady. Výsledný objem bude 1000ml.
Dùležité:
Míchací pomìr urèí, jak budou složky zabaleny.
Tip:
Bìžnou chybou je, že lidé pøedpokládají, že míchací pomìr
jednoho produktu je stejný jako míchací pomìr jiného materiálu. Pøeètìte si
technický list a zjistìte míchací pomìr pro konkrétní produkt, který používáte.
Doba zpracování (pot life) – Udává
dobu, jak dlouho mùžete míchat a aplikovat materiál, než se stane
neaplikovatelným (ztuhne, zatvrdne). Teplota, ve které se pracuje, má vliv na
dobu zpracování. V teple se tato doba zpracování zkracuje. V chladu
naopak prodlužuje a dokonce nemusí pøi nízké teplotì dojít k vytvrdnutí.
Obvykle se tato doba uvádí pro pokojovou teplotu. Pøi pokojové teplotì má
vìtšina forem kauèuku dobu zpracování 15 až 30 minut. Do této doby musíte
materiál zamíchat a aplikovat. V nìkterých pøípadech mùže být žádoucí tuto
dobu zmìnit. K tomuto úèelu existují zpomalovaèe (prodlužují tuto dobu) a
urychlovaèe (zkrátí tuto dobu).
Tip:
Pøedem si zjistìte, kolik èasu budete mít na
zamíchání a aplikaci. Pøi krátké dobì radìji použijte stopky. Pokud nejste
opatrní, zùstane Vám nezpracovaný a už nepoužitelný materiál v míchací nádobì.
Tvrdomìr (durometer) – Durometr
mìøí tvrdost formy, která se pohybuje od mìkké kùže 0A až k tvrdosti
pneumatiky 95A. Spoleènì s tvrdostí jsou spojené i jiné vlastnosti jako
pevnost v roztržení, odolnost proti odìru, apod. Èím nižší je hodnota durometru, tím je forma
pružnìjší. A naopak, èím vyšší je hodnota durometru, tím je forma ménì pružná.
Tip:
Co pro nás tvrdost materiálu znamená? Výbìr
správné tvrdosti materiálu pro Vás závisí hlavnì na dvou faktorech: 1) konfigurace
vašeho modelu a 2) co budete odlévat do výsledné formy. Model, který má záporné
úhly nebo mnoho úhlù (napøíklad parohy jelena) bude pøedstavovat problém pøi
vyjímání modelu i odlitku z formy. Pro model, jako je tento, budete potøebovat
vybrat mìkký a pružný materiál (Shore 15A – 30A), který vám umožní sejmout
formu z celého modelu. Pokud má váš model nìkolik záporných úhlù, mùžete použít
tvrdší formy kauèuku (Shore 50A). Pokud je váš model pomìrnì jednoduchý a
chcete udìlat výrobek z betonu, mùžete použít velmi tvrdé materiály (Shore
80A), které mají dobrou odolnost proti odìru a delší životnost formy.
Viskozita (Viscosity) – Ukazuje,
jak dobøe materiál teèe (èi neteèe). Voda má viskozitu ve výši 1 cps.
Ukázka
rùzných materiálù a jejich viskozity:
|
Voda - 1 cps
|
|
Stolní olej – 500
cps
|
|
Motorový olej –
2500 cps
|
|
Med – 10.000 cps
|
|
Melasa – 100.000
cps
|
Tip: Co pro vás znamená viskozita pøi výbìru
materiálu? Obecnì platí, že èím vyšší viskozita, tím tìžší je pro materiál
samovolné odplynìní (bubliny vzniklé pøi míchání se z materiálu sami
neuvolní) bez použití vakuové nádoby. Vìtšina silikonových kauèukù mají vysokou
viskozitu (od 20.000 cps do více než 150.000 cps) a odvákuování materiálu po
míchání se obvykle doporuèuje. Na této spodní hranici 20.000 cps a dlouhé dobì
zpracování (bublinky mají èas dostat se ven z materiálu) není použití
vývìvy nutné. Nepoužijeme-li vývìvu, riskujeme, že dojde zachycení vzduchových
bubliny, které se odrazí ve vytvrzené formì. Polyuretanové kauèuky mají relativnì
nízkou viskozitu (800 - 4500 cps) a vzduch se sám uvolní. Odvákuování tedy není
nutné.
� už si vyberete jakýkoli produkt, vždy si pøeètìte
technický list. Každý výrobek v nìm má uvedeny dùležité Informace o
používání tohoto konkrétního materiálu. Nejbìžnìjší aplikace, technické
informace (míchací pomìr, tvrdost, viskozita, pevnost v trhu, pevnost
v tahu, dobu zpracování, dobu odformování, vlivy na vytvrzení, atd.), a
mnohem více. Jsou zde také informace o bezpeènosti, obecné techniky na výrobu a
jak dostat co nejvíce z vašeho materiálu.
Obecný popis – Typ materiálu a dùležité vlastnosti.
Technické parametry – Základní parametry, jejichž
znalost je potøebná pro správné použití (napø. míchací pomìr, doba zpracování,
doba vytvrzení, apod.). Další parametry popisující vlastnosti výsledné formy (napø.
viskozita, specifická hmotnost, barva, tvrdost, pevnost v tahu, prodloužení
do natržení, odolnost proti roztržení, smrštìní, apod.).
Práce s materiálem – Jak zaèít s materiálem
pracovat. Jak materiál použít.
Bezpeènostní pokyny – Ochranné pomùcky, apod.
Extra dùležité informace – Výjimeèné, neobvyklé, ne
úplnì zøejmé vìci.
Kompatibilita – Jaké jiné materiály je možno v kombinaci
použít èi naopak nelze.
Pøísady do materiálu – Použití napø. urychlovaèù,
pigmentu, plniv, apod.
Vytvrzení – Doba plného vytvrzení.
Uskladnìní – Jak uskladòovat materiál (za jakých
teplot, vlhkosti, apod.).
Urèitì si dejte pozor na následující body v seznamu.
Bezpeènost na prvním místì – Tyto
materiály jsou bezpeèné, pokud jsou správnì používány a postupuje se podle
pokynù.
Výroba forem a odlitkù není pro dìti
- Udržujte všechny materiály mimo dosah dìtí.
Dobré vìtrání je nezbytné –
Používejte tyto produkty v dobøe vìtraných prostorách. Nevdechujte výpary
z produktù, uvolòujících èinidel, peèetidel, plniv, pryskyøic, sádry, atd.
Noste ochranné pomùcky – Používejte
ochranné pomùcky jako rukavice a dlouhé rukávy. Obleèení pomùže minimalizovat
kontakt materiálu s pokožkou. Pokud dojde ke kontaktu s pokožkou, omyjte ihned
vodou a mýdlem. Nevytvrzený kauèuk mùže být odstranìn z pracovních ploch
acetonem.
Chraòte životní prostøedí – Postupujte
podle technického listu. Zbytky materiálù likvidujte podle uvedených pokynù. Sledujte
symboly na výrobku. Nìkteré materiály mohou být škodlivé pøírodì. Nevylévejte
je do kanalizaèního odpadu ani do odpadkového koše. Nejlepší je materiály
použít podle uvedeného postupu v technickém listu (smíchat složky
dohromady).
Pozor na teplotu – Dílna a všechny
materiály (vèetnì vaší formy), by mìly být uchovávány pøi pokojové teplotì (25
°C). V chladnìjším prostøedí vytvrzuje materiál delší dobu a v pøípadì, že je
teplota pøíliš nízká (<10 °C) materiál nevytvrdne vùbec. Teplejší prostøedí
zkrátí dobu zpracování.
Vlhkost by mìla být snížena na minimum
– Vysoká vlhkost bude reagovat s polyuretanovým kauèukem. Díky tomu mohou
vzniknout ve formì bublinky.
Pøíprava pracovního prostøedí – Pracovní
povrch by mìl být pøístupný z nejménì dvou stran, a mìl by být na stejné úrovni
ve všech smìrech. Chcete-li ochránit povrch pøed politím a skvrnami, zakryjte
desku stolu voskovým papírem nebo hnìdým balicím papírem. Tyto materiály
zpùsobují skvrny na obleèení.
Neriskujte cenný model – Pokud si
nejste jisti kompatibilitou mezi formou (plnièem pórù, separátorem, atd.) a povrchem
modelu, otestujte daný materiál na podobném povrchu pøed použitím na modelu.
V opaèném pøípadì nemusí forma v kontaktu s modelem vytvrdnout
nebo nemusí jít sejmout.
Dobøe využijte svùj èas – Zatímco
èekáte na zaschnutí natøené vrstvy nebo separátoru mùžete uklidit pracovní
prostor nebo provádìt jiné úkoly. Nevytvrzený materiál mùže být odstranìn
z pracovní desky acetonem nebo alkoholem.
Važte a mìøte peèlivì – Složky
materiálu odvažujte co nejpøesnìji.
Více dílnou formu nezapomeòte separovat
– Jinak se obì poloviny slepí dohromady a budete blok muset øezat.
ež zaènete, pøipravte si všechny potøebné materiály a
pomùcky. Jakmile máte rozmíchán materiál, je nejménì vhodná doba hledat další potøebné
vìci. Šetøete tak èas a peníze.
·
Pøipravený
pracovní stùl
·
Model
(originál)
·
Podkladovou
desku pod model (napø. sklo, plexisklo).
·
Døevìné
nebo akrylové desky pro opìrné stìny formy (ohrádku).
·
Svorky
·
Váhy (v
pøípadì míchacího pomìru hmotnostnì) nebo odmìrku (v pøípadì míchacího pomìru
objemovì)
·
Modelovací
hmota na utìsnìní spár v ohrádce
·
Míchací
nádoby
·
Míchací
tyèinky
·
Uzavíraè/plniè
pórù (je-li potøeba)
·
Separaèní
prostøedek/separátor (je-li
potøeba)
·
Materiál
na výrobu formy
·
Ochranné
pomùcky
·
Èisticí
prostøedky
ro ilustraci zaèneme s jednoduchým modelem s plochou zadní
stranou. Máme tak rozdìlen proces tvorby formy do jeho základních prvkù. Pokud
budete dìlat vždy jen jeden krok a budete postupovat peèlivì podle pokynù, nemùžete
udìlat chybu.
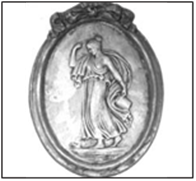 Zaènìme s modelem – Jak bylo uvedeno
døíve, model mùže být vyroben prakticky z jakéhokoli materiálu: vosk, jíl, sádra,
kamen, beton, papír, kov, kost, textilie, atd. Náš model je jednoduchý
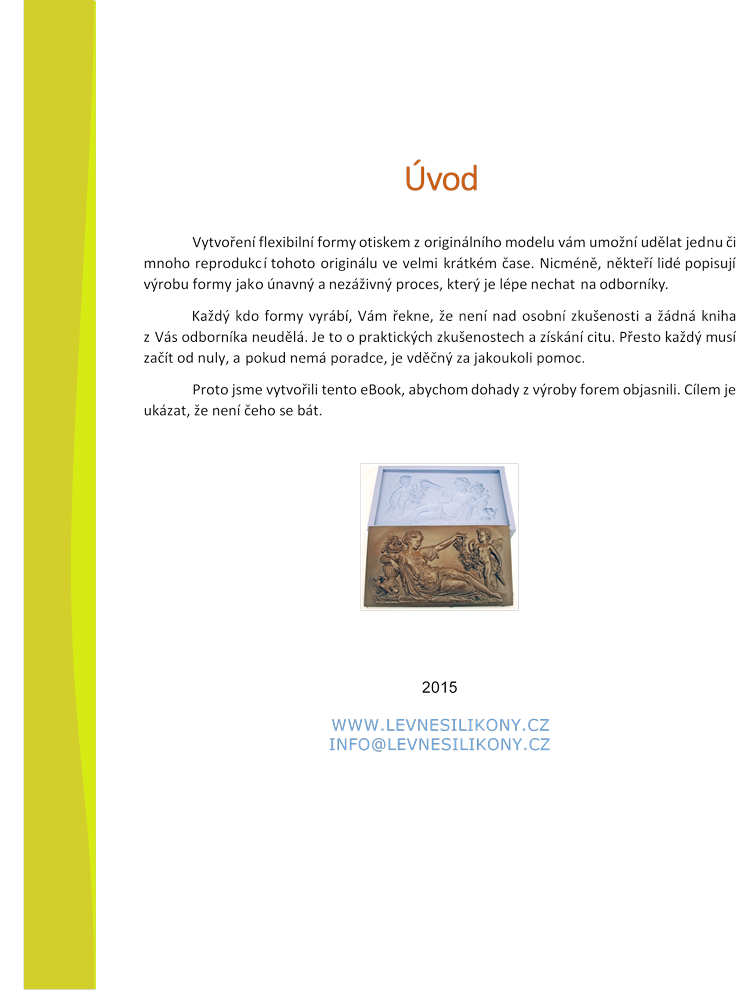
dekorativní kus z terakoty (pálené hlíny). Model mìøí 30 x 23 x 2,5 cm.
Stavíme ohrádku – Úèelem ohrádky je,
aby se zabránilo úniku tekutého materiálu kolem modelu. Ta materiál zadržuje,
dokud forma nevytvrdne. Velikost a tvar ohrady závisí na velikosti a tvaru
modelu. Pokud je váš model malý, ohrádka mùže být nìco jednoduchého, jako krabièka
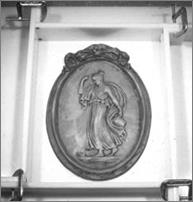 od sušenek, krabice od doutníku, kávy, dortu, apod.
Jestliže je model velký nebo nepravidelného tvaru, budete si muset postavit vlastní
ochranný box.
Jako podložku pod model použijeme plexisklo, které by mìlo
být alespoò dvakrát vìtší než model. Podložka by mìla být na rovinì. Vycentrujte
model doprostøed. Mùžeme použít i napø. døevo, ale z plexiskla se forma
snadno sejme. Naøezané kousky plexiskla sestavíme kolem modelu a pevnì
zajistíme svorkami. Tím získáme opìrné zdi.
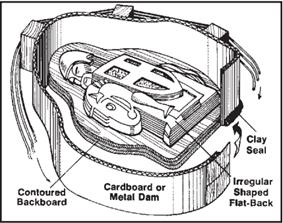 Všimnìte si, že existuje prostor obklopující model (minimálnì
1 – 1,5 cm ve všech smìrech, vèetnì nahoru od nejvyššího bodu modelu). Tento
prostor mezi modelem a stìnami ohrádky definuje tlouš�ku stìny hotové formy.
Pro formování nepravidelného tvaru formy mùžete stìny
ohrádky udìlat z tenkého plechu, lina nebo kartonu. Spojte ohrádku napø.
páskou.
 Zajištìní modelu – Zajistìte model
k podkladové desce pomocí silikonového tìsnìní, tavné pistole, lepidla
nebo modelovací hmoty. V našem pøípadì vyválíme z modelovací hmoty
tenké váleèky a pøitiskneme je na zadní stranu kolem obvodu modelu. Poté
umístíme model do støedu ohrádky a pevnì pøitiskneme k podkladu ve všech
smìrech. Tím srovnáme modelovací hmotu a vytváøíme tìsnìní pod modelem,
aby se zabránilo úniku silikonu pod model. Mùžete model také pøišroubovat k základní
desce, ale poškodíte si tím model.
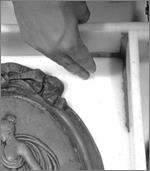 Utìsnìní spár – Chcete-li zabránit
materiálu v úniku spárami v ohrádce nebo pod ní, je tøeba všechny
spoje utìsnit. Mùžete použít tìsnící silikon, tavnou pistoli, lepidlo nebo
modelovací hmotu. Pøi použití silikonového kauèuku netìsnìte spáry silikonem
(pøilepil by se k výsledné formì). Místo toho použijte radìji modelovací
hmotu. Udìlejte si tenký proužek a vtisknìte ho do spáry (horizontálních i
vertikálních, kdekoli mùže materiál protéci).
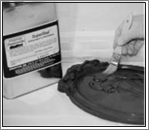 Aplikace plnièe pórù – Modely z porézních
materiálù (omítka, kámen, beton, døevo, atd.) vyžadují zaplnìní (utìsnìní,
uzavøení) povrchových pórù. Modelovací hmoty na bázi vody nebo s pøímìsí
síry (existují silikony, kterým síra brání ve vytvrzení ale i také, které se
sírou nereagují), musí být takto také “uzavøeny”. Vhodné uzavíraèe pórù jsou napø.
šelak, voskové pasty, vazelíny. Napø. Smooth-on
Superseal je uzavíraè pórù, který nereaguje s modelem a mùže být odstranìn
teplou vodou.
Poznámka: Pokud používáte silikonový kauèuk,
nepoužívejte šelak k utìsnìní modelu. Použijte Superseal, vazelínu nebo akrylový
sprej.
Aplikace separátoru – Po uzavøení
povrchu modelu, použijte separátor. Ten umožní bezproblémové vyjmutí modelu
z hotové formy. Použijte separátor speciálnì vyrobený pro výrobu forem a
odlitkù. Pøi použití nesprávného separátoru se mùže stát, že se model
k formì pøilepí a vy už ho nesundáte. Nebo se mùže stát, že forma
nevytvrdne. Proto si radìji vždy udìlejte malou zkoušku. Existuje velká škála
možných materiálù a mùže se stát, že vznikne chemická reakce, která zabrání
vytvrzení formy na povrchu kolem modelu. Není pak snadné model vyèistit a jeho
povrch mùže být narušen. Separace modelu od formy je potøeba hlavnì u
polyuretanového kauèuku. Silikonový kauèuk je samoseparaèní (model se
k silikonu nepøilepí).
Nevhodné
separátory: rostlinné
oleje, minerální oleje, motorové oleje, mazací spreje (WD40).
Doporuèené separátory: Ease Release 200, Universal Mold
Release (UTS).
Separátory jsou jak ve spreji (nasprejujete), tak v kapalinì
(nanášení štìtcem nebo støíkané rozprašovaèem).
Poznámka: Používáte-li na formu silikon (napø.
CHN-KS), nepoužívejte separátor na bázi silikonu.
Pokud chcete separovat silikon od silikonu (pøi vícedílné formì), použijte
napø. separátor Ease Release 200.
Správná aplikace separátoru
Upozornìní: Nesprávný postupu aplikace separátoru bude mít za následek
pøilepení modelu k formì.
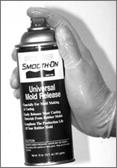 Správný zpùsob, jak aplikovat separátor je:
1) Naneste tenkou vrstvu separátoru ve spreji na celý povrch
modelu a okolí formy (jakýkoli povrch, který pøijde do kontakt s formou).
Nepøežeòte to.
2) Používejte èistý štìtec a natøete povrch modelu a okolí.
Ujistìte se, že u složitých detailù, záporných úhlù a tìžko pøístupných místech
je vše dùkladnì natøeno.
3) Naneste další vrstvu sprejem a nechte uschnout po dobu 10
minut.
Upozornìní: Nenamáèejte svùj model v separátoru. Mohou tak kolem modelu
vzniknout malé bublinky, které se otisknout do pracovní èásti formy. Tyto
bublinky ve formì budou kopírovány i na výsledný odlitek. To je nežádoucí.
Jakmile jste aplikovali plniè pórù a separátor, model je
pøipraven. Dalším krokem je mìøení, míchání a nalití formovacího materiálu na
model.
Odmìøení materiálu na formu
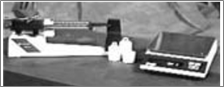 Jak bylo uvedeno výše, nìkteré materiály vyžadují pøesné
vážení složek (A + B). Patøí mezi nì vìtšina silikonù, polysulfidy a kauèuky.
Pokud používáte materiál, který vyžaduje vážení, použijte váhu s pøesností
na gramy.
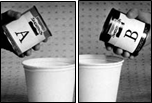 Pokud
používáte materiál s míchacím pomìrem podle objemu, snažte se být tak
pøesní, jak jen to jde.
Dùležité upozornìní: Pokud je doporuèeno, musíte nejprve promíchat složku A a/nebo
složku B pøed dávkováním do míchací nádoby. Pokud tak neuèiníte, mùžete zpùsobit
nesprávné vytvrzení. Nìkteré složky èasem tzv. “sednou” ke dnu. Pøeètìte si
technický list materiálu.
Pøi míchacím pomìru 1A:1B naplòte celou mìøící nádobu
složkou A a pøelijte ji do míchací nádoby. Stejný postup aplikujte na složku B.
Tip: Chcete zjistit, kolik materiálu potøebujete na výrobu formy? Do
ohrádky mùžete nasypat napø. písek a celou ji zaplnit jako byste vytváøeli
formu. Pak písek nasypte do odmìrky a zjistíte potøebný objem materiálu. Specifická hmotnost je u vìtšiny
materiálù blízko 1, takže 1 litr odpovídá pøibližnì 1 kg materiálu.
Smíchání materiálu

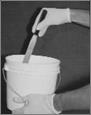 Jedním z nejèastìjších dùvodù proè forma nevytvrdne
správnì, je nesprávné míchání. Je naprosto nezbytné, abyste získávali a rozvíjeli
dobrou míchací techniku.
Míchejte složky A + B po dobu nejménì tøí minut. Pokud mícháte
materiál poprvé, použijte hodiny nebo stopky pro sledování èasu.
·
Buïte dùkladní, ne rychlí! Vìtšina materiálù má dobu zpracování
takovou, že poskytuje dostatek èasu na zamíchání i aplikaci.
·
Nepoužívejte šlehaè nebo vrtaèku na míchání materiálu nebo si
vytvoøíte v materiálu bublinky, které pak mohou zùstat na povrchu hotového
formy.
·
Míchejte pomalu a ujistìte se, že jste nìkolikrát seškrábli
materiál ze stran a dolní èásti míchací nádoby.
Tip: Když si myslíte, že
jste vše promíchali dostateènì, zamíchejte vše znovu. Jen pro jistotu.
Vakuování materiálu
Poznámka: Jak bylo uvedeno výše, polyuretanové kauèuky mají obecnì nízkou
viskozitu a bubliny brzy samy zmizí. Po smíchání silikonových kauèukù, které
mají vysokou viskozitu, byste mìli umístit míchací nádoby do vakuové komory a
odstranit vzduchové bubliny.
Jakmile je materiál uvnitø komory, umístìte víko nad
vakuovou komoru a pøipojte vývìvu. Zapnìte vývìvu. Všechen vzduch v komoøe
(vèetnì vzduchu, který je zachycený vysokou viskozitou v materiálu) je
odstranìn z materiálu asi po tøech minutách. Protože je vzduch vysáván
z materiálu, stoupá a zvìtšuje nìkolikanásobnì svoji velikost. Jakmile je
odstranìn vzduch, materiál se vrací zpìt do svého poèáteèního objemu a je
pøipraven k nalití do formy prakticky bez bublin.
Pokud se chcete zbavit bublin, tak vakuování je jedním ze
zpùsobù. Druhá možnost je technika, kdy se forma
po zalití modelu vloží do tlakové nádoby a vystaví pùsobení tlaku. Což je opak
odvakuování, kdy vzniká podtlak.
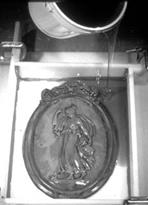 Lití materiálu do ohrádky
Po dùkladném promíchání nastal èas na nalití materiálu na
model. Nevylévejte smìs pøímo na model, protože se tak mùže zachytit vzduch.
Místo toho, najdìte nejnižší bod ve formì a lijte smìs v tomto bodì pomalou,
konstantní rychlostí. Nechte materiál stoupat nahoru a pøes model. To vytlaèí
vzduch z nejnižšího bodu a minimalizuje zachycení vzduchu.
Mùžete si všimnout malých
vzduchových bublin stoupajících na povrch. Ty mùžete následnì odstranit
pøejetím nad povrchem zdrojem tepla (napø. vysoušeèem vlasù).
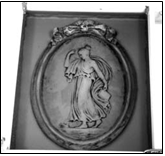 Vytvrzení formy
Další krok je snadný,
nechte formu vytvrdnout do pevného stavu pøes noc v pokojové teplotì (25 °C).
Urychlení vytvrzení
Jsou dvì možnosti jak
urychlit vytvrzení formy.
1) Existují
speciální urychlovaèe, které dokážou zkrátit dobu vytvrzení z napø. 16 hodin
na jednu hodinu. Pøeètìte si pozornì technický list. V nìm je mimo jiné
napsáno, do které složky se urychlovaè pøidává. Fyzikální vlastnosti výsledné
formy mohou být jiné než bez urychlovaèe.
2) Další
možností je zvýšení teploty. Vyšší teplota zpùsobí, že forma tvrdne rychleji. Poté,
co forma “zželatinuje“ (cca jedna hodina), umístìte formu do trouby a pøi 66 °C
nechte tvrdnout ètyøi hodiny. Poté nechte vychladnout formu po dobu jedné
hodiny. Pozor: nepoužívejte kuchyòskou troubu (mùžete si ji zašpinit).
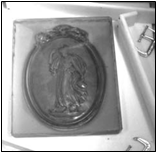 Odformování
Jakmile forma vytvrdne, mùžeme model (originál) vyjmout
z vytvrzené formy. Odstraòte ohrádku a modelínu ze stran formy.
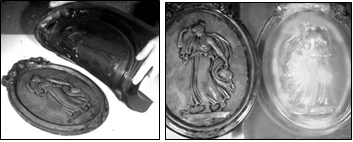 Jestliže šlo všechno v poøádku, pak lze model snadno
vyjmout z formy. Forma okopírovala všechny i nejmenší detaily (sejme i
otisky prstù) z originálu.
Možnost: Dodateèné vytvrzení (post cure)
formy pro lepší výsledky. Aèkoli to není nutné, toto dodateèné vytvrzení formy
zvyšuje fyzikální vlastnosti a výsledky. Umístìte formu do trouby o teplotì cca
65 °C na 4-6 hodin. Poté nechte vychladnout na pokojovou teplotu. Více se
doètete v technickém listu.
oje forma nevytvrdla! – Nejèastìjší signál, že se nìco
nepovedlo. Co s tím? Co se asi pokazilo?
1. Forma nevytvrdla
a. Špatný míchací pomìr
– Napøíklad míchací pomìr je 2A:1B objemovì a vy jste pracovali s pomìrem
1A:1B. Nìkdy Vám mùže napovìdìt balení, ve kterém jste materiál obdrželi. Pokud
dostanete 1kg složky A a 100g složky B, pak míchací pomìr nejspíše nebude 1A:2B
ani 1A:1B, ale mohl by být napø. 10A:1B. Vždy se podívejte do technického
listu.
b. Zámìna složek – Po
odmìøení složky B se vezme znovu složka B a odmìøí se. Následnì se obì složky B
smíchají. Ale bez pøítomnosti složky A materiál nevytvrdne. Zaènìte vždy
odmìøením složky A, a pak teprve složkou B. Postup nikdy nemìòte a nemùžete se
tak splést.
c. Nepoužili jste dostateènì pøesnou
váhu – Napøíklad jste použili osobní váhu místo váhy
s pøesností na gramy.
d. Teplota místnosti je pøíliš nízká
– Napøíklad jste zalili formu veèer venku a v noci pøíliš klesla teplota.
2. Forma vytvrdla jen èásteènì
a. Špatnì zamíchaný materiál
b. Nepøesnì stanovený pomìr složek A +
B nebo zámìna míchacího pomìru z váhového na hmotnostní
(nebo naopak).
c. Špatnì promíchané složky pøed
smícháním – Nìkteré složky tzv. “sedají”. Musí se proto vždy
pøed odebráním èásti materiálu dùkladnì promíchat, aby se promíchala tìžší
složka u dna s lehèí složkou nahoøe. Toto bude napsáno v technickém listì.
d. Model nebyl dostateènì pøipraven
– nebyl napø. uzavøen plnièem pórù èi separován.
e. Neprovedli jste si malou zkoušku u
nových materiálù – Pokud nemáte zkušenosti s materiálem na
formu v kombinaci s materiálem, z nìhož je vyroben model,
udìlejte si radìji zkoušku. Je možné, že chemická reakce zabrání vytvrzení
formy kolem modelu.
3. Model nejde vyjmout z formy
a. Model nebyl dostateènì uzavøen
– Použili jste nevhodný uzavíraè pórù nebo jste ho neaplikovali dostateènì.
b. Model nebyl dostateènì odseparován
– Použili jste nevhodný separátor nebo jste ho aplikovali nedostateènì nebo
jste ho neaplikovali pøedepsaným zpùsobem.
4.
Elá tato brožura mùže být shrnuta do následujícího seznamu
relativnì jednoduchých úkonù. Po prvním pokusu a následném zdokonalení bude
tvorba forem jako peèení chleba. A to, pokud máte recept, už nezapomenete.
·
Zaènìte výbìrem pro Vás vhodného materiálu na formu.
·
Pøeètìte si technický list materiálu.
·
Pøipravte si pracovní prostøedí a ochranné pomùcky.
·
Pøipravte si model.
·
Aplikujte uzavíraè pórù (je-li tøeba).
·
Aplikujte separátor (je-li tøeba).
·
Stanovte si rozmìry ohrádky a tím i tlouš�ku výsledné formy.
·
Vyrobte si ohrádku.
·
Zajistìte ohrádku pøed únikem materiálu.
·
Zajistìte pevnì model v ohrádce.
·
Promíchejte jednotlivé složky pøed odlitím (je-li
tøeba).
·
Odmìøte jednotlivé složky materiálu.
·
Pøidejte plniva, pøísady, pigmenty, apod.
·
Zamíchejte peèlivì materiál. Pozor na uvíznutí vzduchových
bublin.
·
Proveïte odplynìní (je-li tøeba).
·
Nalijte materiál do ohrádky tenkým plynulým proudem.
·
Ukliïte si pracovní prostor.
·
Nechte vytvrdnout.
·
Vyjmìte model z formy.
·
Oèistìte model.
·
Oèistìte formu.
·
Máte hotovou formu pro nalití odlitku.
oufám, že jsme Vám problematiku kolem výroby forem
osvìtlili. Pokud se díky tomuto eBooku vrhnete na výrobu, nebyla práce na nìm
zbyteèná.
Pokud jste doèetli až sem, tak gratuluji. Mùžete se pustit
do prvního pokusu. Budeme rádi, pokud nám napíšete na náš email zpìtnou vazbu.
Pomùžete tak svými pøíspìvky vylepšit tento eBook pro ostatní ètenáøe.
Pokud pøi ètení tohoto eBooku narazíte na nìco, co Vám
nebude jasné, nebo se budete chtít na nìco zeptat, neváhejte mi napsat. Budu
rád i za to, když mi napíšete, jak se Vám eBook líbil a v èem Vám pomohl.
Email: info@levneSilikony.cz
Pøipravujeme další eBook
okud bude zájem, uvažujeme
o dalších návodech jako napø.:
·
výroba odlitkù
·
výroba vícedílných forem
·
výroba forem natíráním materiálu na model
Jestli máte i jiné nápady, napište nám a pokusíme se udìlat
maximum.
doba zpracování [pot life] – jak
dlouho mùžete s materiálem pracovat
doba vytvrzení [cure time]
– za jak dlouho je forma vytvrzená
durometr [durometer] –
pøístroj urèující tvrdost materiálu
míchací pomìr [mix ration]
– pomìr mezi složkou A a složkou B.
odformování [demold] – vyjmutí
modelu z formy
odvakuování [vacuuming] –
proces odstranìní uvíznutých bublin ze smìsi
smìšovací pomìr – viz
míchací pomìr
viskozita [viscosity] –
tekutost smìsi
accelerate – urychlování
cast –
odlitek
clamps – svorky
color - barva
cure – vytvrzování
cure time – doba odformování
demold – odformování
elongation at Break – prodloužení do roztržení
hardness – tvrdost
modeling clay – modelovací hmota
mixing containers – míchací nádoba
mix ratio – míchací pomìr
mold –
forma
mold rubber –
kauèuk
na formu
original model – model
platinum-cure – platinový katalyzátor
(adièní typ silikonu)
pot life – doba zpracování
pouring – zalévání
polysulfide
rubbers –
polysulfidový
kauèuk
release agent – separátor
rubber –
kauèuk
safety – bezpeènost
sealing agent – uzavíraè/plniè pórù
scale – váha
silicone rubbers –
silikonové
kauèuky
shrinkage – smrštìní
specific volume – specifická hmotnost
stirring
sticks – míchací tyèinky
tensile Strength – pevnost v tahu
tin-cure – cínový katalyzátor
(kondenzaèní typ silikonu)
volume – objem
weight – váha, hmotnost
V knize jsou použity
fotografie a informace z materiálu firmy Smooth-On, Inc. How To make Molds
and casting.
Kopírování èástí tohoto eBooku
je možné pouze s autorovým souhlasem a s uvedením zdroje. Pokud
chcete využít èásti tohoto textu do rozsahu pùl strany,
pak mùžete. Budeme rádi, pokud uvedete zdroj.